

盗難防止ネジは、誰かが外そうとする瞬間までは普通の留め具のように見えます。違いはドライブの凹みにあります。ヘッドはプラス十字や普通の六角ソケットではなく、日常の工具では適合しない形状になっています。この 1 つの設計上の決定により、低コストのネジが小さいながらも効果的な抑止力に変わります。そのため、ナンバー プレート、自動販売機、リフト パネル、街路照明、屋外標識に不正開封防止ファスナーが使用されています。 これ......
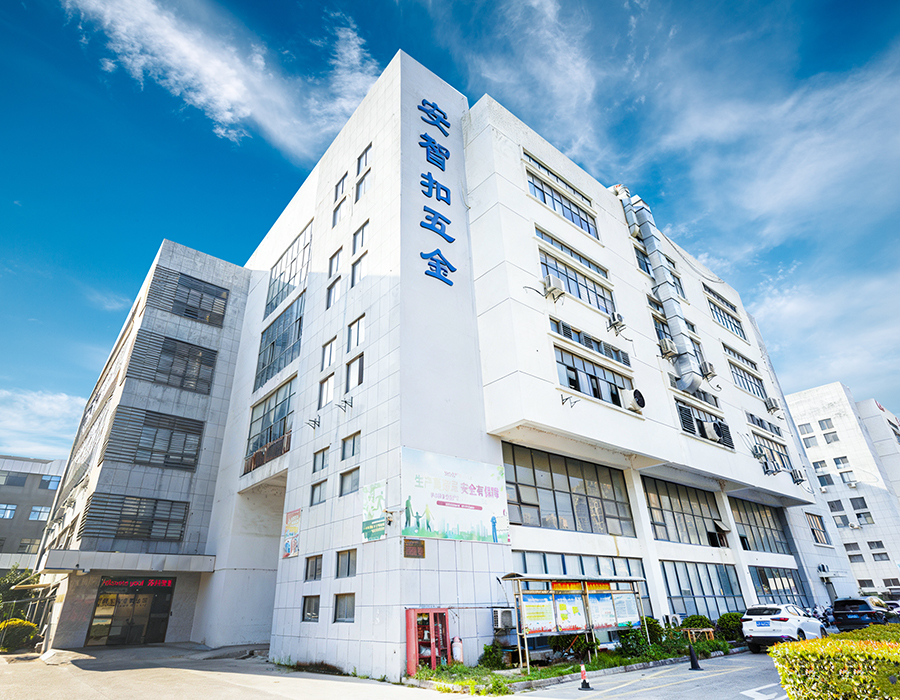
続きを読むSuzhou Anzhikou Hardware Technology Co., Ltd. は精密ネジの開発、生産、販売を一体化したメーカーです。 セカンドヘッダーパンチ メーカー および セカンドヘッダーパンチ 工場 中国。同社の既存工場は2000平方メートルの敷地を有し、台湾と日本から200台以上の精密設備を導入しており、冷間圧造、転造ワイヤー、CNC、緩み止めなどのファスナー生産設備一式を含み、外径0.6mm/長さ0.6mmの微小ネジを生産可能で、標準部品と非標準ネジの年間生産能力は最大2000平方メートルです。
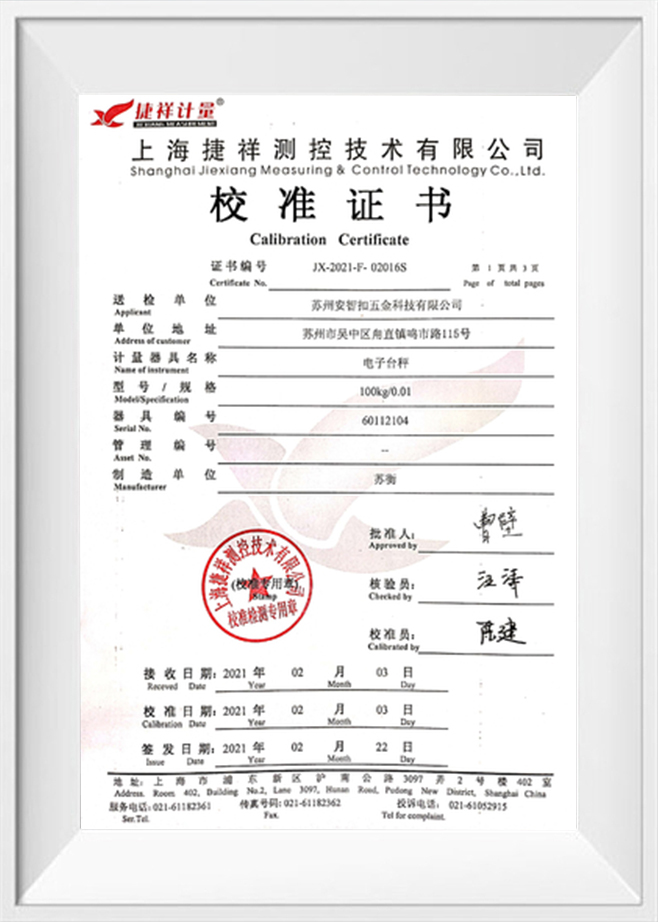
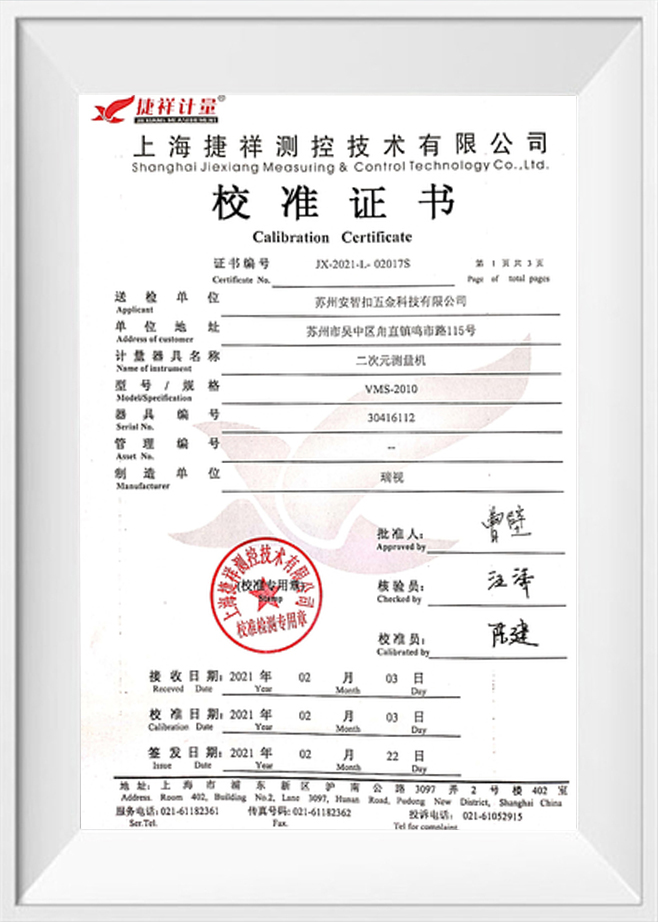
安治口金物は充実した試験設備を備え、ISO9001:2015品質システム認証を取得しており、20年の産業生産・開発経験、20年の業界経験を持つエンジニアリング・技術スタッフ10名が、顧客のニーズに応じて様々な非標準ネジをカスタマイズします。 卸売 セカンドヘッダーパンチ、異なる顧客の品質と数量要件に対応します。蘇州安治口精密ネジは優れた製品品質で、世界中の40の国と地域に輸出されています。
盗難防止ネジは、誰かが外そうとする瞬間までは普通の留め具のように見えます。違いはドライブの凹みにあります。ヘッドはプラス十字や普通の六角ソケットではなく、日常の工具では適合しない形状になっています。この 1 つの設計上の決定により、低コストのネジが小さいながらも効果的な抑止力に変わります。そのため、ナンバー プレート、自動販売機、リフト パネル、街路照明、屋外標識に不正開封防止ファスナーが使用されています。 これ......
続きを読むサスペンション コントロール アームを交換したり、トレーラー フレームを構築したり、プロセス ラインでフランジを締めたりしているときに、3/4-10 ボルトがトルク仕様を待っています。最も直接的な答えは、3/4-10 ボルトは、その等級と状態に応じて約 150 ~ 400 lb-ft のトルクで締めることができるということです。ボルトがグレード 2 の場合は、乾燥状態で約 150 ポンドフィートを使用します。グレード 8 の......
続きを読む忙しい機械工場では、最終組み立て中に最も発見したくないことは、 六角穴付ボルト 座ぐりは 0.010 インチです。以前、メンテナンスエンジニアから、標準カタログで注文した1/4-20 SHCSについて問い合わせがありました。ネジのピッチは正しいのですが、ヘッドの高さがアクセス可能なスペースを超えており、六角レンチがソケット内で緩んでいる感じがしました。問題は指定ではありませんでした。それは仕上げ、公差、......
続きを読む一夜にして配達用バンからナンバープレートが消える。誰かがコインですべての留め具を外したため、トイレの仕切りが緩んでしまいました。一時避難所でアクセスパネルが失われるのは今四半期で 3 回目です。 3 つのケースすべてにおいて、失敗の原因はネジの強度ではありません。標準的なマイナス ドライバーまたはプラス ドライバーがネジの頭に適合していることが原因です。したがって、最良の安全ネジは、1 つの汎用部品ではありません。これは、耐......
続きを読む冷間圧造では、 セカンドヘッダーパンチ 多くの場合、成形部品の最終的な形状と同心度が決まります。選択した工具鋼グレードは、特に浅い凹部や複雑なドライブ フィーチャーを形成する場合、耐摩耗性と破壊靱性のバランスをとる必要があります。一般的な選択には汎用の M2 高速度鋼が含まれますが、ASP 2023 や CPM M4 などの粉末冶金グレードは等方性微細構造のため、ステンレス鋼ファスナーの大量生産に好まれます。 Anzhikou Hardware では、パンチ先端の微細な亀裂が材料の欠陥であることはほとんどなく、むしろ金型のセットアップにおける位置ずれの症状であることをよくアドバイスします。 20 年の工業生産経験を持つメーカーとして、当社はお客様が選択したワイヤーの特定の加工硬化率に基づいて工具鋼を選択し、 セカンドヘッダーパンチ 数百万回のストロークにわたってそのプロファイルを維持します。
外径0.6mmのミニチュアねじを製造する場合、ねじのたわみ特性は セカンドヘッダーパンチ が最大の懸念事項になります。超硬パンチは優れた圧縮強度と最小限の弾性変形を備え、衝撃時のヘッド直径の「広がり」を防ぎます。ただし、引張靱性が低いため、ワイヤの送り長さが一定でない場合には破損しやすくなります。
蘇州安知口のアプローチは、工具寿命分析を生産計画に直接組み込むことで、突然のパンチの故障による予期せぬダウンタイムを防ぎながら、製品の品質を保証することを可能にします。
次元ドリフト セカンドヘッダーパンチ 位置によって特定の成形欠陥が発生し、誤診されることがよくあります。 2 番目のパンチ軸がダイの穴と完全に一致していない場合、結果としてフィレットの厚さが非対称になり、ヘッドからシャンクまでの偏心振れが発生します。根本原因としてパンチを切り分けるには、ヘッド外周の片側にバリが集中していないか確認してください。あ 均一な360度フラッシュリング 通常は、ブランク容量が不十分であるか、パンチ圧力が低いことを示します。 扇形のフラッシュ これは、パンチの位置合わせエラーまたはパンチ ガイド ブッシュの摩耗を直接示しています。当社は台湾と日本からの精密機器をミクロン公差内で同心度を維持できるように構成し、高精度の締結具を必要とするお客様により専門的なサービスを提供するという当社の取り組みを直接サポートしています。
を収容する羽根ペン セカンドヘッダーパンチ 材料の移動に対して正確なタイミングで前進する必要があります。パンチがダイに完全に固定される前にブランクに接触すると、シャンクが曲がり、目に見える痕跡が残る可能性があります。浅いドライブの凹部に向かう場合、パンチが後退するときに凹部の細部が汚れるのを避けるために、急速復帰機構が不可欠です。
| 観察された欠陥 | パンチ関連の原因 | 即時チェック |
|---|---|---|
| 偏ったヘッドリム | パンチフェイスが四角から外れてしまう | シャンクと平行に面を再研磨 |
| 凹みが中心にない | パンチガイドブッシュの摩耗 | ブッシュのクリアランスを測定する |
| 頭部の水平方向の縫い目 | パンチの後退が遅すぎる | クイルリターンスプリングの張力を調整する |
Anzhikou Hardware は、20 年にわたるエンジニアリングの専門知識を活用して、これらの診断ステップを非標準ネジのカスタマイズ プロセスに組み込み、安定した量産稼働の実現を支援します。
2 回目のブロー中に適用される型締力は、金型の侵入深さに対して正確に調整する必要があります。 セカンドヘッダーパンチ 。クランピング スリーブがワイヤをしっかりと掴みすぎると、材料が半径方向に流れてヘッド キャビティを満たすことができなくなり、フランジのコーナーで充填不足が発生します。逆に、クランプが不十分な場合、ワイヤがシャンクに沿って後方に押し出され、全長が制御不能に増加します。当社の製造方法では、各ヘッド スタイルに特有の体積変位曲線を分析することにより、最適な締り嵌めを決定します。パンチの移動に対する力のこの正確な制御により、当社は標準部品と非標準ネジを年間最大 2,000 トンの生産能力で自信を持って生産でき、40 か国の顧客にサービスを提供しています。
エジェクターピンは可動ダイ底部として機能し、その背圧設定はダイの加工方法に直接影響します。 セカンドヘッダーパンチ 複雑な凹部の細部を埋めます。エジェクターがパンチの力を受けて容易に降伏すると、凹みの深さが不均一になります。当社では、メイン ヘッドの成形時に初期背圧を高くし、その後、凹部の形状に影響を与えることなく応力を逃がすために短時間低下させるという 2 つの圧力解放シーケンスを設定することがよくあります。 ISO9001:2015 品質システム認証に合格した当社では、非標準のファスナー注文ごとにこれらの圧力プロファイルの厳密な文書化を維持しています。
未加工ワイヤの硬度とコーティングによって、再表面仕上げの間隔が決まります。 セカンドヘッダーパンチ 。リン酸塩処理鋼線の成形は比較的問題がありませんが、コーティングされていないステンレス鋼 (304/316) を加工すると深刻なかじりのリスクが生じます。実際的なルール: 250 HV を超えるステンレス ワイヤの場合、孔食が発生する前に、200,000 ストロークごとにパンチ ノーズを研磨して、微細な付着物質を除去します。エッジの丸みが失われたパンチを使用して操作すると、ファスナーのヘッドに応力が発生し、現場での故障につながる可能性があります。 Suzhou Anzhikou Hardware は 10 人の専任のエンジニアリングおよび技術スタッフを擁し、工具の摩耗曲線を絶えず監視しており、摩耗限界に達する前に工具の交換を積極的にスケジュールすることで製品の品質を保証します。
「品質第一、継続的革新」の理念を堅持する当社では、事前のパンチメンテナンスをコストとしてではなく、数百万個の注文にわたって厳しい寸法公差を維持する決定要因とみなしています。
連絡先詳細

住所:いいえ。中国江蘇省蘇州市呉中区蘆志鎮長紅北路248-2。
電話:+86-13913588597
製品
モバイル端末


